
API6D बॉल वाल्व डिज़ाइन के लिए उन्नत इंजीनियरिंग
वाल्व की गुणवत्ता और जीवनकाल के लिए डिजाइन और कास्टिंग पद्धति महत्वपूर्ण महत्व रखती है। तेल और गैस उद्योग में उपयोग किए जाने वाले वाल्वों के विकास और उत्पादन में, जैसे एपीआई6डी बॉल वाल्व, ये पद्धतियां उत्पादों की मान्यता और विश्वसनीयता सुनिश्चित करते हुए स्थैतिक, प्रवाह और कास्टिंग विश्लेषण सहित अनुप्रयोगों के विकास की प्रक्रिया को सकारात्मक रूप से प्रभावित करती हैं।

सुरक्षित प्रवाह नियंत्रण सुनिश्चित करने के लिए तेल, प्राकृतिक गैस, रसायन, समुद्री और अन्य सहित विभिन्न उद्योगों में वाल्व का उपयोग किया जाता है। विभिन्न प्रकार के वाल्व उन पाइपलाइनों के आधार पर विकसित किए गए हैं जिनमें उनका उपयोग किया जाता है, तरल पदार्थ के गुण और पर्यावरणीय स्थिति।
अंतरराष्ट्रीय मानकों और विनियमों के अनुसार इन वाल्वों का उत्पादन और सत्यापन उत्पादन और पर्यावरणीय आवश्यकताओं दोनों को पूरा करने के साथ-साथ उपयोगकर्ता सुरक्षा सुनिश्चित करने के लिए महत्वपूर्ण है। अमेरिकन पेट्रोलियम इंस्टीट्यूट द्वारा स्थापित API6D मानक, पाइपलाइनों और उनमें उपयोग किए जाने वाले वाल्वों की आवश्यकताओं को निर्दिष्ट करता है। तेल और प्राकृतिक गैस पाइपलाइनों में उपयोग किए जाने वाले वाल्वों का निर्माण तरल पदार्थों के रासायनिक गुणों और उनके आर्थिक मूल्यों दोनों को ध्यान में रखते हुए सभी आवश्यकताओं को पूरा करने के लिए किया जाना चाहिए।
इस लेख का उद्देश्य API6D अनुरूप बॉल वाल्व के डिजाइन और उत्पादन विकास चरणों में शामिल उन्नत इंजीनियरिंग कार्य का वर्णन करना है, जो हमारी कंपनी के भीतर डिजाइन, उत्पादित और परीक्षण किए गए हैं। यह उत्पादन चरण के दौरान सामने आए कास्टिंग दोषों और कास्टिंग पद्धति में किए गए सुधारों के बारे में भी बताता है।

वाल्व डिजाइन प्रक्रिया
वाल्व, उस क्षेत्र पर निर्भर करता है जिसमें उनका उपयोग किया जाता है, उच्च दबाव, संक्षारक वातावरण, उच्च तापमान और अधिक जैसी स्थितियों के संपर्क में आ सकता है। इसलिए, इन स्थितियों को ध्यान में रखते हुए वाल्वों को डिजाइन और निर्मित किया जाना चाहिए। चुनौतीपूर्ण परिचालन स्थितियों और जटिल ज्यामिति के कारण, कुछ वाल्व कास्टिंग विधियों का उपयोग करके उत्पादित किए जाते हैं। डिजाइन चरण के दौरान कास्टिंग प्रक्रिया में निहित कठिनाइयों और सीमाओं, साथ ही अंतरराष्ट्रीय मानकों, ग्राहकों की आवश्यकताओं और परिचालन स्थितियों को ध्यान में रखा जाना चाहिए।
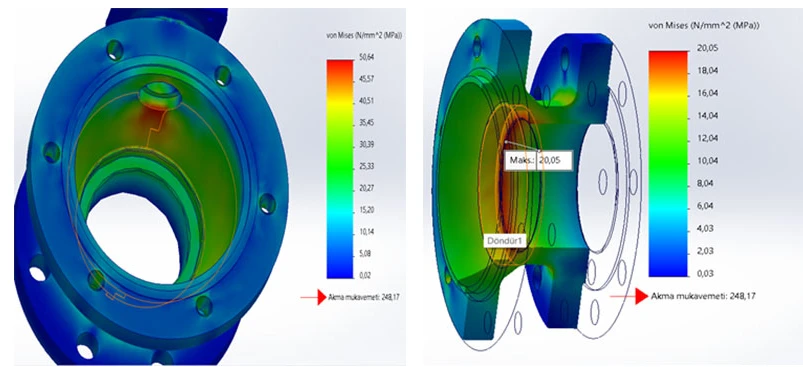
इस अध्ययन में विकसित बॉल वाल्वों को API6D डिज़ाइन मानक और ASME B16.10, ASME B16.5 और ASME B16.34 जैसे अन्य संदर्भित मानकों की आवश्यकताओं को पूरा करने के लिए डिज़ाइन किया गया है।
डिज़ाइन प्रक्रिया के दौरान, एएसटीएम ए216 जीआर के यांत्रिक गुण। डब्ल्यूसीबी गुणवत्ता वाले कास्ट कार्बन स्टील, जिसे बॉडी सामग्री के रूप में चुना गया था, का परीक्षण तन्यता और कठोरता परीक्षणों के माध्यम से किया गया था। इन आंकड़ों के आधार पर डिजाइन गणना और विश्लेषण कार्य किया गया। इन भागों द्वारा अनुभव किए गए भार और विकृतियों की जांच करने के लिए दबाव के संपर्क में आने वाले घटकों, जैसे शरीर, गोला और बोनट भाग पर स्थैतिक विश्लेषण किए गए थे। प्राप्त परिणामों के आधार पर, यह निर्धारित किया गया कि घटकों पर लगाया गया भार सामग्री की उपज शक्ति से कम है, जो दर्शाता है कि डिज़ाइन दबाव के मामले में अत्यधिक उपयुक्त है। स्थैतिक विश्लेषण सिमुलेशन को वाल्व के कामकाजी दबाव (19.6 बार) के 1.5 गुना पर सेट किया गया था, जो मानकों में निर्दिष्ट 29.4 ~ 30 बार से मेल खाता है। डिज़ाइन गणना API6D और ASME B16.34 मानकों में निर्दिष्ट आवश्यकताओं के अनुसार की गई है। इन गणनाओं से प्राप्त डेटा कंप्यूटर पर किए गए स्थैतिक विश्लेषण सिमुलेशन के परिणामों के साथ संरेखित होता है। इन प्रयासों के परिणामस्वरूप, डिज़ाइन को सैद्धांतिक रूप से मान्य किया गया है और एक वाल्व डिज़ाइन विकसित किया गया है जो परिचालन स्थितियों के तहत अधिकतम दक्षता सुनिश्चित करता है। इस स्तर पर किए गए सभी कार्यों का दस्तावेजीकरण किया गया, जिसके परिणामस्वरूप एक डिज़ाइन पैकेज का निर्माण हुआ।
अंतिम डिज़ाइन कार्य पूरा करने के बाद, कास्टिंग विधि का उपयोग करके निर्मित किए जाने वाले बॉडी और बोनट भागों के लिए मॉडल उत्पादन प्रक्रिया शुरू की गई। इस प्रक्रिया में, EN 8062-3 मानक आवश्यकताओं के अनुसार प्रदान की गई मशीनिंग और संकोचन भत्ते के साथ मॉडल डेटा बनाया गया था। डिज़ाइन चरण के दौरान अधिकतम उत्पादन दक्षता बनाए रखने के लिए, मशीनी सतहों की मात्रा न्यूनतम रखी गई थी। हालाँकि, यह प्रक्रिया मानक आवश्यकताओं के अनुसार इस तरह से की गई थी कि उत्पाद की गुणवत्ता पर प्रतिकूल प्रभाव न पड़े।
कास्टिंग विधि विकास अध्ययन
रेत कास्टिंग विधियों का उपयोग करके उत्पादित किए जाने वाले शरीर और बोनट भागों में सिकुड़न और गैस सरंध्रता जैसे दोषों के साथ-साथ आंतरिक तनाव जैसे नकारात्मक प्रभावों को रोकने के लिए कास्टिंग सिमुलेशन आयोजित किए गए हैं। इन सिमुलेशन के अलावा, उत्पादक नेट/ब्रूट अनुपात बनाए रखने और उच्च गुणवत्ता वाली कास्टिंग सुनिश्चित करने के लिए फीडर और फीडर दूरी की गणना पूरी की गई। नोवाकास्ट का उपयोग करके सॉलिडिफिकेशन ग्रेडिएंट्स और पिघला हुआ स्टील भरने वाले सिमुलेशन का प्रदर्शन किया गया। इन सिमुलेशन के आधार पर फीडर और रनर डिज़ाइन को अनुकूलित किया गया, जिससे एक इष्टतम कास्टिंग विधि का विकास हुआ।
दिशात्मक ठोसकरण सुनिश्चित करने और हॉट स्पॉट की संभावना को कम करने के लिए कास्टिंग सिमुलेशन के आधार पर डिजाइन में सुधार किए गए थे। सभी सिमुलेशन कार्य को सावधानीपूर्वक प्रलेखित किया गया था और डिज़ाइन पैकेज में शामिल किया गया था।
इसके अतिरिक्त, उत्पादन चरण के दौरान भ्रम को रोकने के उद्देश्य से, फीडर, रेत मिश्रण और शीतलन प्रणालियों को परिभाषित करने के लिए कास्टिंग विधि फॉर्म बनाए और प्रलेखित किए गए थे।
इन प्रयासों का लक्ष्य विकसित मॉडल और कास्टिंग विधि का उपयोग करके कम स्क्रैप दरों के साथ उच्च गुणवत्ता वाला उत्पादन प्राप्त करना है। कास्टिंग सिमुलेशन और गणना अध्ययन से पहले, कास्ट भागों के दृश्यों में दर्शाए गए क्षेत्रों में हॉट स्पॉट और सिकुड़न गुहाएं देखी गईं। सिमुलेशन से पहले कास्ट भागों पर गैर-विनाशक परीक्षण (एनडीटी) किया गया था, और सिमुलेशन में पहचानी गई विसंगतियों का ठोस रूप से पता लगाया गया था। फीडरों से दूर के क्षेत्रों में और जहां मॉड्यूल की ऊंचाई अधिक थी, सिकुड़न गुहाएं उत्पन्न हुईं। इसके अतिरिक्त, सांचे को भरने के दौरान अशांति के कारण, भागों पर विभिन्न बिंदुओं पर गैस गुहाएं देखी गईं। इन सभी विसंगतियों का पता एनडीटी कार्य के हिस्से के रूप में किए गए तरल प्रवेशक परीक्षणों और रेडियोग्राफिक निरीक्षणों के माध्यम से लगाया गया था। इन विसंगतियों की पुष्टि के लिए भागों के प्रासंगिक क्षेत्रों को विभाजित किया गया था। नीचे, भागों की छवियां साझा की गई हैं, जिनकी जांच एनडीटी परीक्षणों के बाद कार्बन -इलेक्ट्रॉन माइक्रोस्कोपी का उपयोग करके की गई थी।
एनडीटी और सिमुलेशन अध्ययनों के परिणामस्वरूप, नए मॉडल डेटा तैयार किए गए, जो दिशात्मक ठोसकरण जैसे मुद्दों को संबोधित करते हैं जो दोष पैदा कर सकते हैं। नए डेटा के निर्माण के बाद, कास्ट भागों में सिकुड़न और गैस गुहाओं जैसी त्रुटियों का समाधान किया गया।

परीक्षण और सत्यापन प्रक्रिया
कास्टिंग, मशीनिंग और असेंबली चरणों को पूरा करने के बाद, वाल्वों का परीक्षण किया जाना चाहिए ताकि यह सुनिश्चित हो सके कि वे प्रासंगिक मानक आवश्यकताओं को पूरा करते हैं। API6D डिज़ाइन मानक आवश्यकताओं के अनुसार, वाल्वों को दबाव और रिसाव परीक्षण से गुजरना होगा। विकसित किए गए प्रोटोटाइप वाल्वों ने कार्यशील दबाव (19.6 बार) के 1.5 गुना, जो लगभग 29.4~30 बार है, पर किए गए दबाव और रिसाव परीक्षणों को सफलतापूर्वक पार कर लिया। डिज़ाइन गणना चरण के दौरान सैद्धांतिक रूप से गणना की गई उद्घाटन और समापन टोक़ मूल्यों को भी मापा और सत्यापित किया गया था। वाल्व पर किए गए परीक्षणों के अलावा, यह सुनिश्चित करने के लिए कि सभी मानक आवश्यकताओं को पूरा किया गया है, वाल्व असेंबली में उपयोग किए जाने वाले उप-घटकों पर तन्य परीक्षण, रासायनिक विश्लेषण, कठोरता परीक्षण और अन्य परीक्षण किए गए थे।
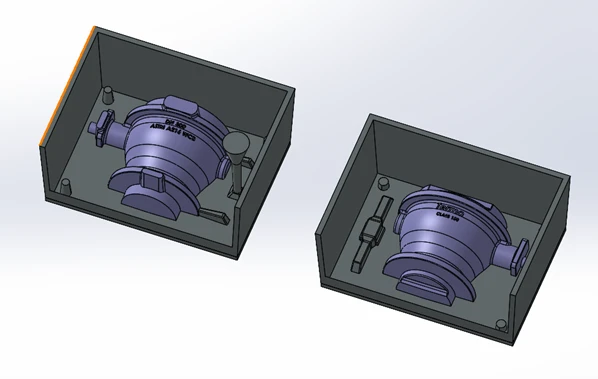
नमूना मॉडल छवि
निष्कर्ष
इस अध्ययन का उद्देश्य पारंपरिक उत्पाद विकास तकनीकों के अलावा, उन्नत कंप्यूटर सहायता प्राप्त इंजीनियरिंग अनुप्रयोगों के योगदान और आधुनिक उत्पाद विकास प्रक्रियाओं के सकारात्मक प्रभावों को समझाना था। सबसे उपयुक्त डिजाइन और उत्पादन विधि बनाने के लिए सिमुलेशन कार्यक्रमों का उपयोग करके डिजाइन और कास्टिंग विधि गणना को मान्य किया गया था। प्रोटोटाइप उत्पादन के बाद गणना और सिमुलेशन से प्राप्त डेटा का ठोस परीक्षण और सत्यापन किया गया। इन प्रयासों के परिणामस्वरूप, उच्च गुणवत्ता वाले और लंबे समय तक चलने वाले API6D बॉल वाल्व विकसित किए गए हैं, जो मानकों, बाजार और ग्राहकों की आवश्यकताओं को पूरी तरह से पूरा करते हैं।
विकास और भविष्य का दृष्टिकोण
पिघला हुआ नमक प्रौद्योगिकियों में प्रगति वाल्व उद्योग में महत्वपूर्ण नवाचार ला रही है, खासकर केंद्रित सौर ऊर्जा (सीएसपी) अनुप्रयोगों के लिए। ये प्रगति अत्यधिक तापमान, संक्षारक वातावरण और कठोर परिचालन स्थितियों का सामना करने में सक्षम वाल्वों की मांग करती है।